

Leadframe փաթեթավորման գործընթաց. Համապարփակ տեխնիկական ակնարկ
1. Ներածություն
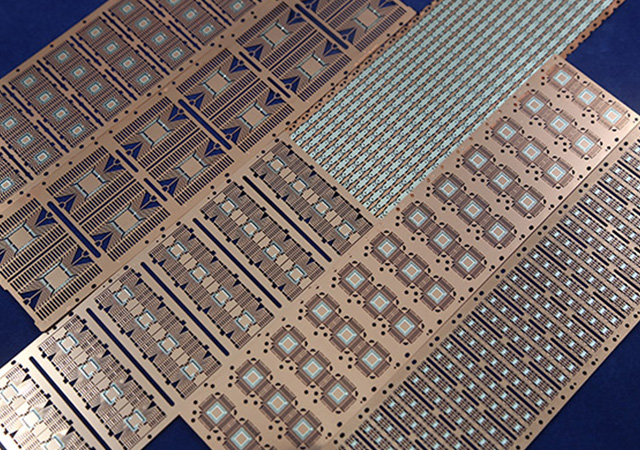
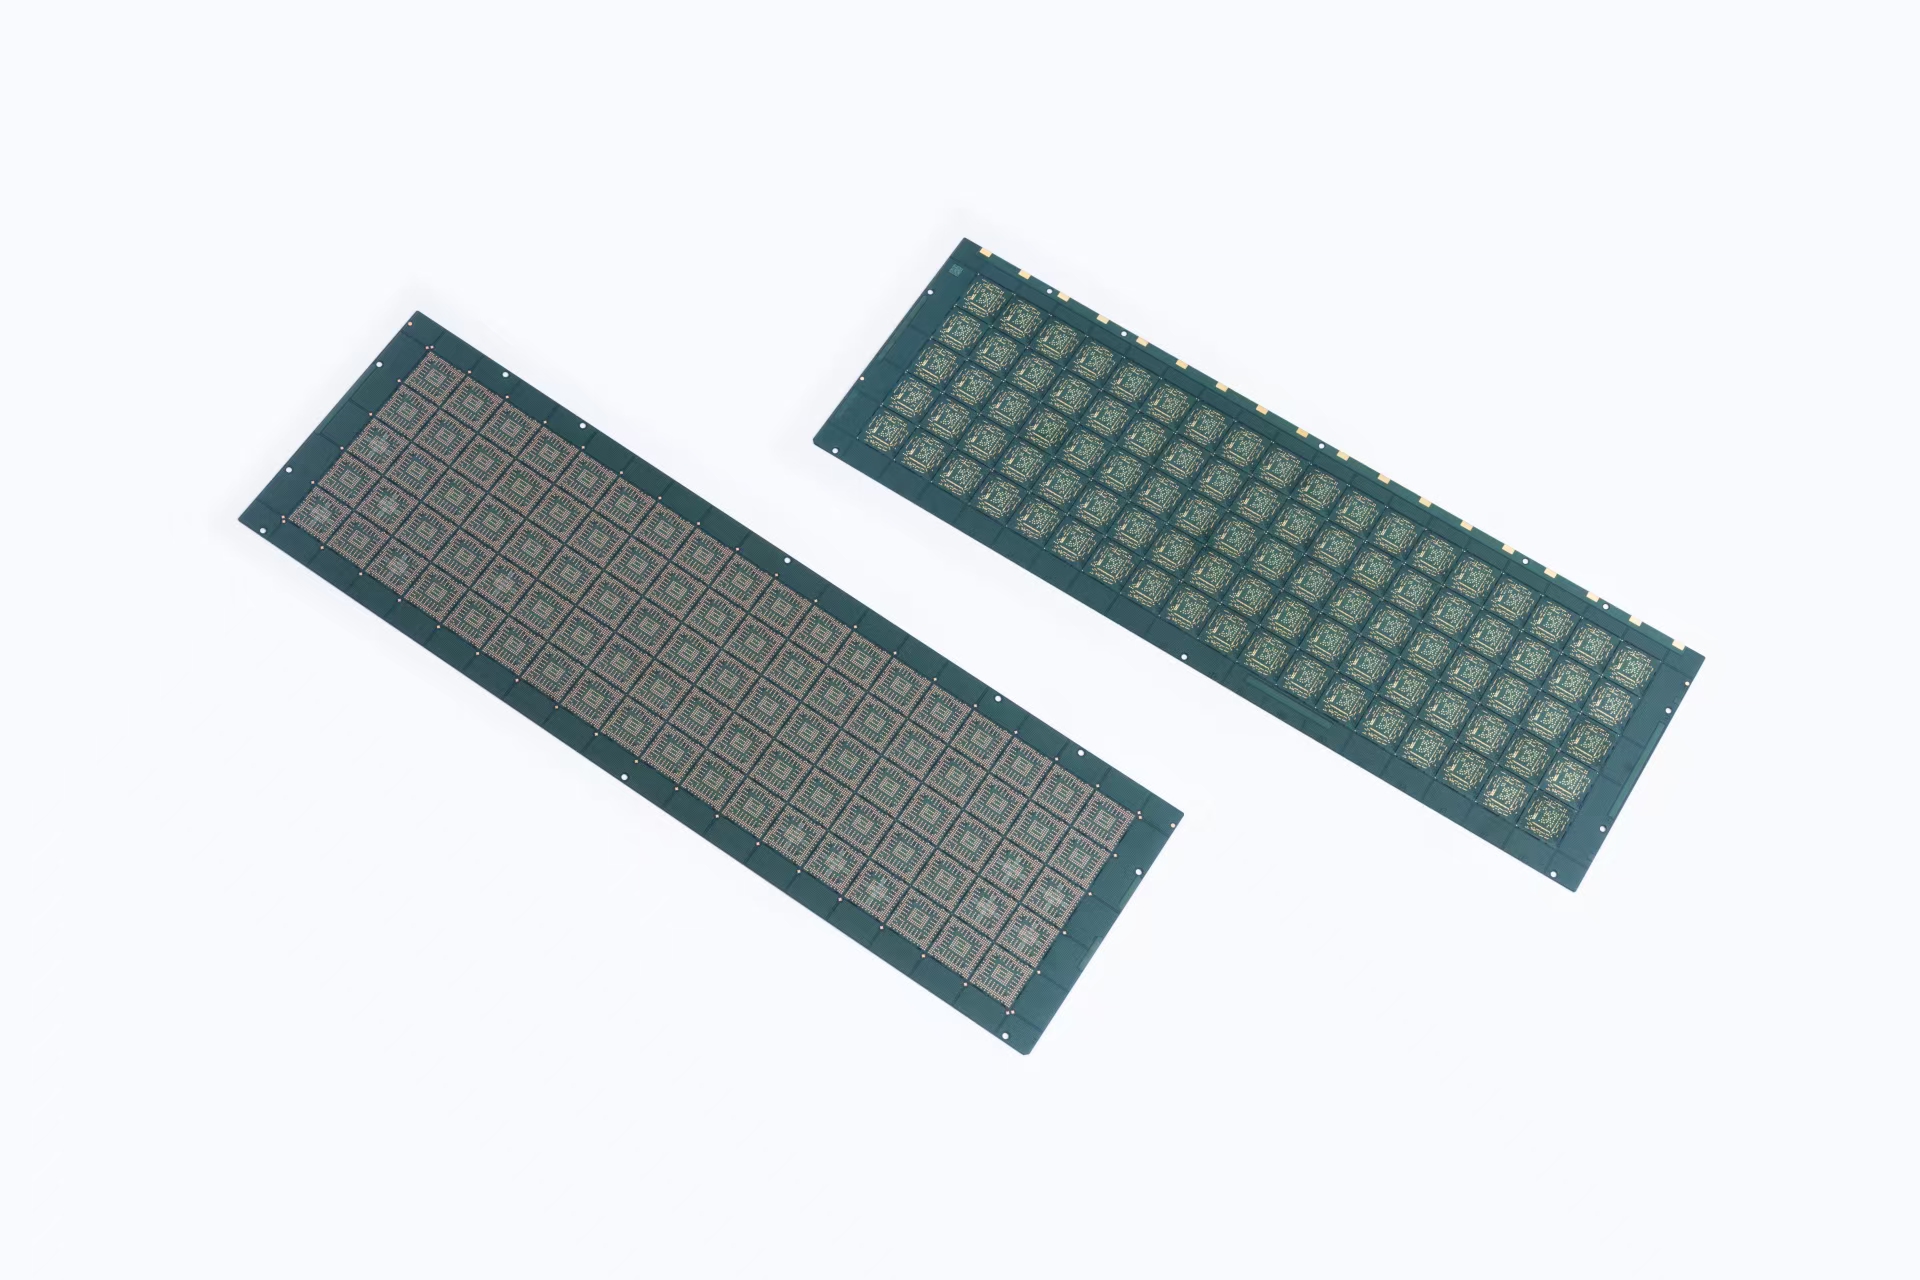
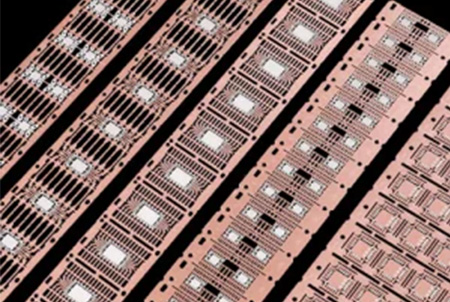
Կիսահաղորդչային շրջանակով փաթեթավորումը ներկայացնում է կիսահաղորդչային հավաքման ավանդական, բայց անընդհատ զարգացող մոտեցում: Կիսահաղորդչային շրջանակը ծառայում է որպես մեխանիկական հենարանային կառուցվածք և էլեկտրական միացման միջավայր, որը բաղկացած է մետաղական շրջանակից, որը ներառում է չիպի ամրացման համար նախատեսված մատրից և ազդանշանի ուղղորդումն ապահովող մատրիցներ: Փաթեթավորման գործընթացը մերկ կիսահաղորդչային մատրիցը վերածում է պաշտպանված, հուսալի բաղադրիչի, որը հարմար է տպագիր միկրոսխեմաների վրա մակերեսային տեղադրման կամ անցքերի միջոցով հավաքման համար:
Հիմնական գործընթացային հոսքը ներառում է վեց հիմնական գործողություն՝ թիթեղների հետին հղկում, թիթեղների սղոցում, մատրիցային կցում, Մետաղալարերի միացում, ձուլում և ձուլումից հետո մշակում (կտրում, ծածկույթ և ձևավորում): Յուրաքանչյուր քայլ պահանջում է ճշգրիտ վերահսկողություն՝ արտադրանքի հուսալիությունն ու արտադրողականությունն ապահովելու համար:
2. Վաֆլիի պատրաստման փուլ
2.1 Հետին հղկում
Փաթեթավորման գործընթացը սկսվում է թիթեղների հետին հղկումից, որը նվազեցնում է թիթեղների հաստությունը մինչև վերջնական փաթեթավորման բնութագրերին համապատասխանող չափսեր: Միաչիպային փաթեթավորման համար թիթեղները սովորաբար հղկվում են 200-ից 250 միկրոմետր հաստությամբ: Շերտավոր փաթեթավորման համար անհրաժեշտ են ավելի բարակ թիթեղներ՝ բազմակի դրոշմային շերտեր տեղավորելու համար:
Հետին հղկման հաջորդականությունը կիրառում է աստիճանական մոտեցում. կոպիտ հղկումը մեծ արագությամբ հեռացնում է ծավալային նյութը, որին հաջորդում է մանր հղկումը՝ չափերի ճշգրտության համար, և ավարտվում է մակերեսային միկրոճաքերը վերացնելու համար հղկումով: Մակերեսի կոպտությունը ուղղակիորեն կապված է հետագա մշակման ընթացքում կոտրման ենթակայության հետ. հղկված մակերեսները զգալիորեն նվազեցնում են ճաքերի տարածման ռիսկը:
Պաշտպանիչ հետին հղկող ժապավենը լամինացվում է վաֆլիի ակտիվ մակերեսին՝ հղկելուց առաջ՝ շղթայի վնասումը կանխելու համար: Հղկումից հետո ամրացնող ժապավենը ամրացվում է վաֆլիի հետևի մասին, պաշտպանիչ ժապավենը հանվում է, և վաֆլին ամրացվում է օղակաձև շրջանակին՝ այն տեղափոխելու համար:
2.2 Վաֆլիի սղոցում (կտրատում)
Վաֆլիի սղոցումը մշակված վաֆլին բաժանում է առանձին ինտեգրալ սխեմաների մատրիցների: Սայրի կտրումը, որը ավանդական մեթոդ է, օգտագործում է ադամանդե մանրախիճով ներծծված պտտվող սայր՝ սղոցային գծերի երկայնքով կտրելու համար: Սղոցային գծերի լայնությունը պետք է համապատասխանի սայրի թույլատրելի շեղբերին՝ միաժամանակ ապահովելով բավարար բացվածք՝ հարակից սարքերի վնասը կանխելու համար:
Ավելի ու ավելի բարակ վեֆլերի համար ի հայտ են եկել այլընտրանքային մոտեցումներ: Լազերային կտրատումը վերացնում է ֆիզիկական շփման ուժերը՝ նվազեցնելով կոտրման ռիսկը: Հղկումից առաջ կտրատումը (DBG) հակադարձում է ավանդական հաջորդականությունը. մասնակի կտրումը տեղի է ունենում հետին հղկումից առաջ, իսկ լրիվ բաժանումը իրականացվում է ամրացնող ժապավենի լայնացման միջոցով:
Կտրատելուց հետո կաղապարները մաքրվում են ապաիոնացված ջրով՝ սղոցի գործընթացում կուտակված սիլիցիումային փոշին և ստատիկ լիցքը հեռացնելու համար:
3. Դրոշմային կցման գործընթաց
Մակերեսի կցորդիչը առանձին մամլիչները տեղափոխում է ամրացման ժապավենից դեպի շրջանակի մամլիչի հարթակը: Գործընթացը պահանջում է ճշգրիտ վերցնել-տեղադրելու գործողություններ՝ սոսնձի ընտրության և կիրառման նկատմամբ ուշադիր ուշադրությամբ:
Կպչուն նյութերը բաժանվում են երկու կատեգորիայի՝ հեղուկ կպչուն նյութեր և պինդ թաղանթներ: Հեղուկ կպչուն նյութերը, ինչպիսիք են օրգանական արծաթով լցված էպօքսիդային խեժը, քսվում են մատրիցային հարթակի վրա մատրիցայինի տեղադրումից առաջ: Պինդ կպչուն նյութերը, որոնք հայտնի են որպես մատրիցային կպչուն թաղանթներ (DAF) կամ վաֆլիի հետևի շերտավորման թաղանթներ, հատկապես առավելություններ ունեն դարսված մատրիցային կոնֆիգուրացիաների համար: DAF-ը շերտավորվում է վաֆլիի հետևի մասում՝ հղկելուց հետո, և կտրատվում վաֆլիի հետ միասին, հնարավորություն տալով միաժամանակյա փոխանցել մատրիցը և կպչուն նյութը:
Մատրիցի և մատրիցային հարթակի միջև օմիկ շփումն ապահովելու համար, մատրիցային ներքևի մակերեսը կարող է մետաղացվել, մինչդեռ մատրիցային հարթակի մակերեսը ենթարկվում է հաղորդիչ սոսինձի կիրառման: Մոնտաժային ժապավենի կպչունության բնութագրերը օպտիմալացվում են մատրիցային մակերեսը վերցնելուց առաջ ուլտրամանուշակագույն ճառագայթման միջոցով, ինչը բավականաչափ թուլացնում է կապը մատրիցային մակերեսը մաքուր հեռացնելու համար՝ միաժամանակ պահպանելով բավարար ամրություն սղոցի ընթացքում:
4. Լարերի միացում. Էլեկտրական միացում
Մետաղալարով միացումը հաստատում է էլեկտրական միացումներ մատրիցային միացման բարձիկների և կապարե շրջանակի կապարե մատների միջև: Ոսկե մետաղալարը գերակշռում է իր գերազանց էլեկտրահաղորդականության և ճկունության շնորհիվ:
Մետաղալարերի միացման հաջորդականությունը հետևում է ճշգրիտ, ավտոմատացված ընթացակարգին.
Ազատ օդային գնդակի (FAB) դասավորությունՄազանոթից դուրս եկող մետաղալարի պոչը հալվում է էլեկտրոնային բոցամաքրման (EFO) միջոցով՝ մակերեսային լարվածության միջոցով ստեղծելով գնդաձև գունդ։
Գնդիկավոր կապումFAB-ը սեղմվում է մատրիցային միացման հարթակի վրա՝ ձևավորելով առաջին կապը։
Լուպի ձևավորումՄազանոթը շարժվում է դեպի առաջնորդող մատը՝ դուրս հանելով մետաղալարը՝ անհրաժեշտ օղակի պրոֆիլը ստեղծելու համար։
Կարերի միացումԼարը սեղմվում է առաջատար մատին՝ երկրորդ կապը ձևավորելու համար։
Պոչի ձևավորումԼարը հետ է քաշվում և կտրվում՝ նախապատրաստվելով հաջորդ միացմանը։
Այս հաջորդականությունը կրկնվում է յուրաքանչյուր միացման համար: Կապի որակը ստուգվում է տեսողական ստուգման, քաշման փորձարկման և կտրման փորձարկման միջոցով:
5. Ձուլում. Պարկուճապատում և պաշտպանություն
Ձուլումը պարուրում է հավաքված կապարե շրջանակը՝ պաշտպանելով մատրիցը և միացնող լարերը մեխանիկական վնասվածքներից և շրջակա միջավայրի աղտոտիչներից: Էպօքսիդային ձուլման միացությունը (EMC) ծառայում է որպես նախընտրելի պարուրող նյութ:
Փոխանցման ձուլման գործընթացը ներառում է կապարե շրջանակի հավաքույթը ձուլման խոռոչի մեջ տեղադրելը և ճնշման տակ հալված ձուլման միացության ներարկումը: Կարևոր նկատառումները ներառում են՝
Բորբոսի բռնկման կանխարգելումՁուլվածքի միացության արտահոսքը կապարե շրջանակի անցքերի միջով ստեղծում է բռնկումներ՝ բարակ խեժային ելուստներ, որոնք խանգարում են հետագա եռակցման գործողություններին: Ձուլումից առաջ անցքերը մեկուսիչ նյութով (օրինակ՝ եռակցման դիմացկուն էպօքսիդային խեժ) նախապես լցնելը արդյունավետորեն կանխում է բռնկման առաջացումը:
Պասիվ բաղադրիչների ինտեգրումԱվելի առաջադեմ իրականացումներում պասիվ բաղադրիչները կարող են տեղադրվել առանձին դրոշմային բարձիկների միջև կամ առաջնորդող մատների վրայով՝ նախքան ձուլելը, ինտեգրելով այդ բաղադրիչները փաթեթի մեջ: Ոչ հարակից առաջնորդող մատները կամրջելիս կարող է օգտագործվել լար՝ միացումը հեշտացնելու համար:
Ջերմաստիճանի կառավարումԿաղապարի խոռոչները պահպանվում են բարձր ջերմաստիճաններում՝ միացության պատշաճ հոսքն ու կարծրացումն ապահովելու համար։
Ձուլումից հետո բաղադրիչները ենթարկվում են ձուլումից հետո չորացման (կոփման)՝ պոլիմերացումն ավարտելու և նյութի լիարժեք հատկություններին հասնելու համար։
6. Հետձևավորման մշակում
6.1 Կտրում
Ամբարտակային ձողերը՝ մատները միացնող մետաղական լայնական կտորները, կտրվում են՝ առանձին մատները էլեկտրականորեն մեկուսացնելու համար: Այս կտրման գործողությունը մատրիցը բաժանում է առանձին փաթեթային միավորների:
6.2 Զոդման ծածկույթ
Թիթեղի հավաքման ընթացքում եռակցելիությունը խթանելու համար կապարե շրջանակի մակերեսները մաքրվում, ակտիվանում և պատվում են կապար չպարունակող մատե անագով՝ ծածկույթով։ Հետծածկույթային մշակման քայլը կանխում է բեղիկների առաջացումը, որը մաքուր անագե մակերեսներին բնորոշ ձախողման մեխանիզմ է։
6.3 Ձևավորում
Հաղորդալարերը մեխանիկորեն ծռվում են՝ ստանալով իրենց վերջնական կոնֆիգուրացիան, որը հարմար է մակերեսային ամրացման կամ անցքերի մեջ հավաքման համար: Ձևավորման գործողությունները կարող են նաև ներառել առանձին փաթեթների առանձնացում հաղորդալարի շրջանակի շերտից:
7. Leadframe փաթեթի առաջադեմ տարբերակներ
7.1 Առաջատար շրջանակի վրա հիմնված BGA (LFBGA)
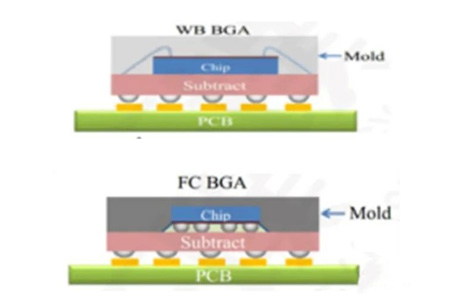
Լիդֆրեյմի վրա հիմնված Գնդիկավոր ցանցի զանգվածի փաթեթօգտագործում են երկշերտ անկապար շրջանակային կառուցվածք: Վերին շերտի գնդիկավոր բարձիկները միանում են ստորին շերտի զոհաբերական բարձիկներին լարերի միջոցով: Մատրիցին ամրացնելուց, մետաղալարով միացնելուց և ձուլելուց հետո, կիսա-փորագրման գործընթացով հեռացվում են զոհաբերական բարձիկները, բացելով գնդիկավոր բարձիկները՝ միաժամանակ պահպանելով զոդման գնդիկների ճշգրիտ տեղադրումը՝ առանց զոդման դիմակի պահանջի: Այս մոտեցումը կանխում է զոդման արտահոսքը վերահոսման ընթացքում և բարելավում է միացման հուսալիությունը:
7.2 Բազմամակարդակային ինտեգրացիա
Լիդֆրեյմերի դիզայնի առաջընթացները հնարավորություն են տալիս բազմակի Կիսահաղորդչային չիպs-երը և բարդ ֆունկցիոնալ խմբերը մեկ փաթեթի շրջանակներում, մեծացնելով ինտեգրման խտությունը՝ միաժամանակ պահպանելով ծախսային առավելությունները։
8. Որակի վերահսկողության նկատառումներ
Գործընթացի վերահսկողությունը կարևոր է փաթեթավորման ողջ հոսքի ընթացքում.
Դրոշմման պատրաստումՍտատիկ լիցքի հեռացում՝ ապաիոնացված ջրով մաքրման միջոցով
Պարտատոմսերի ամբողջականությունԿանոնավոր քաշման և կտրման փորձարկումներ
Բորբոսի բռնկման հայտնաբերումՏեսողական զննում և հեռացման ընթացակարգեր
Կողային շրջանակի մաքրությունԱվելորդ ձուլման միացության մեխանիկական կամ քիմիական մաքրում
9. Եզրակացություն
Կիսահաղորդչային շրջանակով փաթեթավորումը մնում է կիսահաղորդչային հավաքման հիմնարար տեխնոլոգիա, որը հավասարակշռում է ծախսերի արդյունավետությունը հուսալի կատարողականի հետ տարբեր կիրառություններում: Գործընթացի հոսքը՝ հետին հղկումից մինչև ձևավորում, պահանջում է նյութերի, սարքավորումների և գործընթացի պարամետրերի ուշադիր վերահսկողություն՝ բարձր արտադրողականության և արտադրանքի հուսալիության հասնելու համար: Ի հայտ են գալիս այնպիսի տարբերակներ, ինչպիսիք են կիսահաղորդչային շրջանակով փաթեթավորումը: Bga փաթեթs-ը ցույց են տալիս այս հասուն տեխնոլոգիայի շարունակական զարգացումը, որը հարմարվում է ինտեգրման և կատարողականի պահանջների աճին՝ միաժամանակ պահպանելով կապարային շրջանակի վրա հիմնված հավաքման բնորոշ տնտեսական առավելությունները։