

Ինկլորատիվ սալիկի հիմքի հավաքման գործընթաց. Համապարփակ տեխնիկական ակնարկ
1. Ներածություն
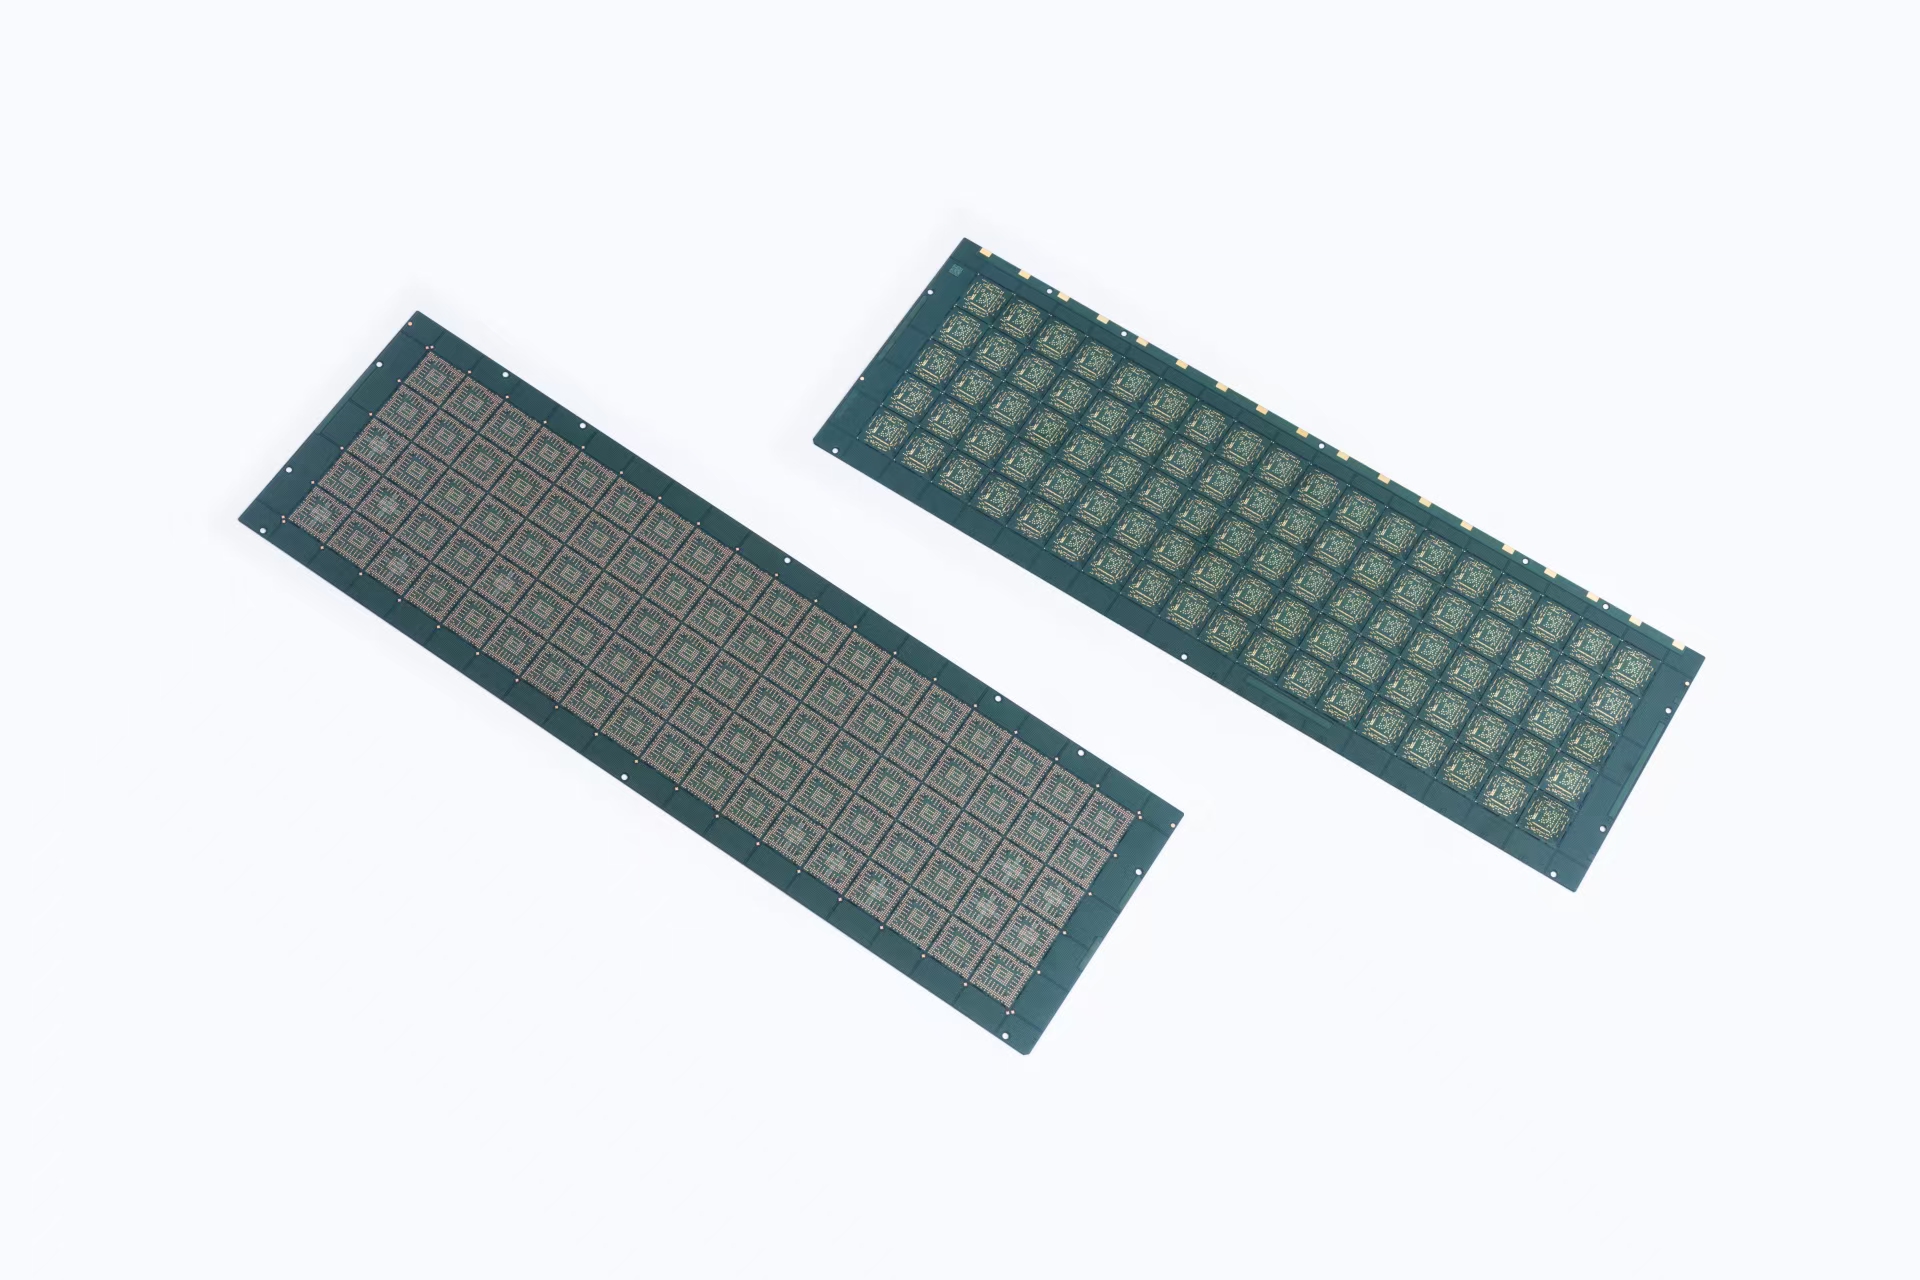
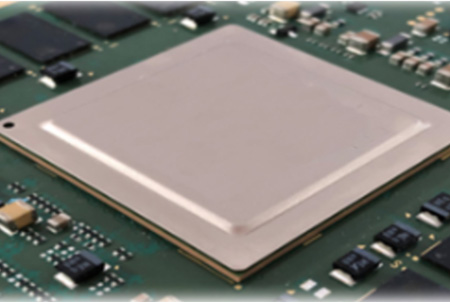
Հիմքի վրա հիմնված փաթեթավորումը, մասնավորապես BGA կոնֆիգուրացիաները, դարձել են բարձր արդյունավետության և բարձր մուտք/ելք ինտեգրալ սխեմաների համար գերիշխող հավաքման տեխնոլոգիա: Ի տարբերություն մետաղական շրջանակ օգտագործող կապարե փաթեթների, հիմքի փաթեթները օգտագործում են շերտավորված օրգանական կամ կերամիկական...Ic սուբստրատ որը ապահովում է բազմաթիվ երթուղային շերտեր, սնուցման և հողանցման հարթություններ, ինչպես նաև տարածք-զանգվածային զոդման գնդիկի փոխկապակցում։
Հիմքն ինքնին բազմաշերտ կառուցվածք է, որը սովորաբար կառուցված է բիսմալեյմիդ տրիազինի (BT) խեժից՝ ապակե ամրացմամբ կամ պոլիիմիդային նյութերով: Կերամիկական հիմքի տարբերակների համար արտադրական գործընթացը ներառում է բազմաշերտ կերամիկական կառուցվածքների բարձր ջերմաստիճանում համատեղ թրծում՝ բարձր խտության մետաղացված հիմքեր ստանալու համար:
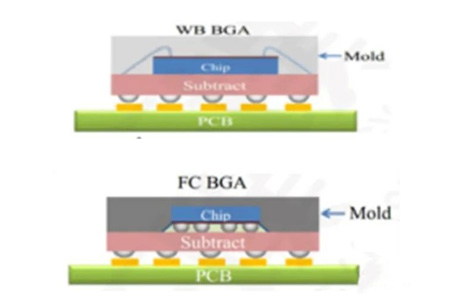
Մինչդեռ հիմքերի փաթեթները հավաքման գործընթացի առաջին կեսը կիսում են կապարե շրջանակի փաթեթների հետ, ներառյալ վաֆլիի հետին հղկումը, սղոցումը, դրոշմման կցումը, Մետաղալարերի միացում կամ չիպային միացում և ձուլում. հետին մասի գործընթացները զգալիորեն տարբերվում են: Հիմքի փաթեթները ենթարկվում են զոդման գնդիկի ամրացման, վերահոսման, մեկուսացման և վերջնական ստուգման, մինչդեռ կապարե շրջանակի փաթեթները պահանջում են կտրում, ծածկույթապատում և ձևավորման գործողություններ:
2. Վաֆլիի պատրաստման փուլ
2.1 Հետին հղկում
Փաթեթավորման գործընթացը սկսվում է թիթեղների հետին հղկումից, որի արդյունքում թիթեղների հաստությունը կրճատվում է վերջնական փաթեթավորման համար համապատասխան չափորոշիչներին: Շերտավորվող մետաղական կոնֆիգուրացիաների դեպքում թիթեղները հղկվում են զգալիորեն ավելի բարակ չափերի՝ փաթեթի բարձրության սահմանափակումների շրջանակներում չիպերի բազմաթիվ շերտեր տեղավորելու համար:
Հետին հղկումը կիրառում է աստիճանական հաջորդականություն. կոպիտ հղկումը հեռացնում է ծավալային նյութը, նուրբ հղկումը ապահովում է չափերի ճշգրտություն, իսկ հղկումը վերացնում է մակերեսային միկրոճաքերը, որոնք կարող են հանգեցնել կոտրվածքների հակվածության: Պաշտպանիչ ժապավենը շերտավորվում է ակտիվ մակերեսի վրա հղկումից առաջ՝ շղթայի վնասումը կանխելու համար: Հղկումից հետո ամրացնող ժապավենը ամրացվում է վաֆլիի հետևի մասին, և վաֆլին ամրացվում է օղակաձև շրջանակին՝ տեղափոխելու համար:
2.2 Վաֆլիի սղոցում
Վաֆլիների սղոցումը (կտրատումը) մշակված վաֆլիները բաժանում է առանձին մատրիցների՝ օգտագործելով ադամանդե հատիկով ներծծված պտտվող շեղբ: Ավելի ու ավելի բարակ թիթեղների համար լազերային կտրատումը ապահովում է անհպում այլընտրանք, որը նվազեցնում է կոտրման ռիսկը: Կտրատումից հետո մատրիցները մաքրվում են ապաիոնացված ջրով՝ սիլիցիումային փոշին և սղոցման ընթացքում կուտակված ստատիկ լիցքը հեռացնելու համար:
3. Դրոշմային կցման գործընթաց
Մակերեսի կցորդիչը տեղափոխում է առանձին մամլիչը ամրացնող ժապավենից հիմքի մամլիչի հարթակի տարածք: Գործընթացը պահանջում է ճշգրիտ վերցնել-տեղադրելու գործողություններ՝ սոսինձի ուշադիր ընտրությամբ:
Սոսինձ նյութերը բաժանվում են երկու կատեգորիայի՝
Արծաթով լցված էպօքսիդային խեժը քսվում է հիմքի դրոշմակնիքի վրա՝ օգտագործելով ներարկիչով բաշխիչ կամ շաբլոնային տպագրություն՝ դրոշմակնիքը տեղադրելուց առաջ: Այս հաղորդիչ սոսինձները ապահովում են դրոշմակնիքի և հիմքի միջև օհմիկ շփումը:
Մատրիցային կցվող թաղանթները կամ վաֆլիի հետևի կողմի շերտավորումը հղկելուց հետո լամինացվում են վաֆլիի հետևի մասում և կտրատվում վաֆլիի հետ միասին: DAF-ը կտրվում է մատրիցի հետ միաժամանակ, ինչը հնարավորություն է տալիս միաժամանակ փոխանցել մատրիցը և սոսնձը: Այս մոտեցումը հատկապես առավելություն է դարսված մատրիցների կոնֆիգուրացիաների համար:
Մակաղապարի ամրացման ժամանակ կարևորագույն նկատառում է ամրացնող ժապավենի կպչունության ամրությունը: Սոսինձը պետք է պահպանի ամուր կպչունության ամրությունը վաֆլիների սղոցի ժամանակ, բայց բավականաչափ թուլանա ուլտրամանուշակագույն ճառագայթների ազդեցության տակ՝ նախքան մամլիչի հավաքումը, ինչը հնարավորություն կտա մաքուր հեռացնել մամլիչը՝ առանց վնասելու:
4. Միացում. Էլեկտրական միացման մեթոդներ
Փոխկապակցումը հաստատում է էլեկտրական ուղիներ մատրիցային միացման բարձիկների և հիմքի միացման մատների միջև: Կիրառվում են երկու հիմնական մեթոդ՝ մետաղալարով միացում և չիպային միացում:
4.1 Մետաղալարերի միացում
Մետաղալարերի միացման համար օգտագործվում են ոսկե կամ պղնձե մետաղալարեր՝ ջերմության, ճնշման և թրթռման միջոցով՝ չիպերը և հիմքերը էլեկտրականորեն միացնելու համար: Գործընթացի հաջորդականությունը հետևյալ քայլերն է կատարում.
Մազանոթից դուրս եկող մետաղալարի պոչը հալվում է էլեկտրոնային բոցամաքրման միջոցով, մակերեսային լարվածության միջոցով ստեղծելով գնդաձև գունդ։
FAB-ը սեղմվում է մատրիցային միացման հարթակի վրա՝ ձևավորելով առաջին կապը։
Մազանոթը շարժվում է դեպի հիմքի կապող մատը, դուրս տանելով մետաղալարը՝ ստեղծելու համար անհրաժեշտ օղակի պրոֆիլը։
Մետաղալարը սեղմվում է կապի մատի դեմ՝ երկրորդ կապը ձևավորելու համար։
Լարը հետ է քաշվում և կտրվում՝ նախապատրաստվելով հաջորդ կապին։
Հիմքի փաթեթավորման համար ոսկե մետաղալարը լայնորեն օգտագործվում է իր գերազանց էլեկտրահաղորդականության և ճկունության շնորհիվ: Պղնձե մետաղալարի տարբերակները, այդ թվում՝ պալադիումով պատված պղինձը (Pd-Cu), նույնպես լայն տարածում են գտել ծախսերի կրճատման և էլեկտրական կատարողականության բարելավման համար:
Մինչև մետաղալարերի միացումը, կատարվում է պլազմային մաքրում՝ միացման մակերեսներից աղտոտիչները հեռացնելու համար, ապահովելով միացման օպտիմալ կպչունություն։
4.2 Flip-Chip միացում և թերլցում
Ֆլիպ-չիպային միացումը ստեղծում է զոդման բլուրներ մատրիցայի մակերեսին և ուղղակիորեն միացնում դրանք հիմքի վրա գտնվող համապատասխան բարձիկներին, ապահովելով գերազանց էլեկտրական կատարողականություն մետաղալարային միացման համեմատ՝ վերացնելով երկար մետաղալարային օղակները։
Սովորաբար կիրառվում են երկու flip-chip միացման գործընթացներ՝
Զոդման բշտիկները հալվում են բարձր ջերմաստիճանում՝ չիպը հիմքին ամրացնելու համար։
Չիպի և հիմքի միջև կապը ձևավորելու համար միացման վրա կիրառվում են ջերմություն և ճնշում։
Սիլիկոնային չիպի և օրգանական հիմքի միջև ջերմային ընդարձակման գործակցի անհամապատասխանությունը ստեղծում է լարվածություն, որը միայն բամպերով չի կարող կարգավորվել: Հետևաբար, անհրաժեշտ է թերլցում՝ զոդման միացման հուսալիությունն ապահովելու համար: Թերլցման գործընթացները ներառում են՝
Չիպի կողքի մեջ ներարկվում է լցոնման նյութ՝ մազանոթային գործողության միջոցով լցնելով ուռուցիկների միջև եղած բացը։
Էպօքսիդային ձուլման միացությունը կատարում է կրկնակի գործառույթ՝ որպես պարկուճապատող նյութ և լցոնիչ՝ ձուլման գործընթացի ընթացքում լցնելով անհարթությունների միջև ընկած տարածությունը։
5. Ձուլում. Պարկուճապատում և պաշտպանություն
Ձուլումը պարուրում է հավաքված հիմքը՝ պաշտպանելով մատրիցը և միջմիավորող կառուցվածքները մեխանիկական վնասվածքներից և շրջակա միջավայրի աղտոտիչներից: Էպօքսիդային ձուլման միացությունը (ԷՄԿ) ծառայում է որպես նախընտրելի պարուրող նյութ:
Ձուլման գործընթացը եզակի մարտահրավերներ է ներկայացնում հիմքերի փաթեթավորման համար: Քանի որ չիպերի կույտերի քանակը մեծանում է, մինչդեռ փաթեթի հաստությունը նվազում է, չիպի և փաթեթի վերին մասի միջև եղած բացը շարունակում է փոքրանալ: Բացի այդ, հիմքերը մեծանում են չափսերով՝ մեծ խմբաքանակներով ավելի շատ չիպեր մշակելու համար, ինչը նվազեցնում է արտադրական ծախսերը: Այս միտումները փոխանցման ձուլումը հասցրել են իր սահմաններին:
Սեղմման ձուլումի հայտ է եկել որպես այս մարտահրավերների լուծում: Սեղմման ձուլման մեջ՝
- Ձևը նախապես լցված է EMC փոշով։
- Հիմքը տեղադրվում է կաղապարի մեջ։
- Կիրառվում են ջերմություն և ճնշում, ինչի արդյունքում էլեկտրամագնիսական համատեղելիության փոշին հեղուկանում է և լցնում տարածությունը։
- Քանի որ EMC-ն անմիջապես դառնում է հեղուկ և լցնում է տարածությունը առանց հոսելու, լցման խնդիր չկա նույնիսկ չիպի և փաթեթի վերևի մասի միջև ընկած փոքր ճեղքում։
6. Նշում
Նշումը փորագրում է ապրանքի մասին տեղեկատվություն, ներառյալ կիսահաղորդչի տեսակը, արտադրողը, նախշերը, խորհրդանիշները, թվերը կամ տառերը՝ դրա մակերեսին։ Կիսահաղորդչային փաթեթԱյս տեղեկատվությունը կարևոր է արտադրանքի խափանումների պատճառը հայտնաբերելու համար: Լազերային նշագրումը պլաստիկե փաթեթավորումների համար գերակշռող մեթոդն է, իսկ սև էլեկտրամագնիսական համատեղելիությունը նախընտրելի է ընթեռնելիության համար:
7. Զոդման գնդիկի ամրացում
Զոդման գնդիկի ամրացումը հիմքային փաթեթների համար տարբերակիչ հետին մասում գործընթաց է, որը հաստատում է ինչպես էլեկտրական ուղիներ, այնպես էլ մեխանիկական կապեր փաթեթի և արտաքին սխեմաների միջև։
Զոդման գնդակի տեղադրման հաջորդականությունը՝
Վերահոսման գործընթացի ընթացքում խառնուրդներն ու օքսիդները հեռացնելու համար հիմքի բարձիկների վրա քսվում է հեղուկ՝ ապահովելով միատարր հալեցում և մաքուր մակերես։
Զոդման գնդիկները տեղադրվում են բարձիկների վրա՝ օգտագործելով մասնագիտացված ներծծող գործիք կամ շաբլոնային տպագրություն: Հեղուկը ապահովում է ժամանակավոր կպչունություն՝ գնդիկները տեղում պահելու համար:
Հավաքածուն անցնում է վերամշակման վառարանի միջով, որտեղ զոդման գնդիկները հալվում են՝ ստեղծելով հուսալի միացում հիմքի բարձիկների հետ։
Մնացորդները հեռացվում են CFC-ներ չպարունակող անօրգանական մաքրող միջոցով։
Վերահոսման ընթացքում ջերմաստիճանի պրոֆիլը ուշադիր վերահսկվում է այնպիսի պարամետրերով, ինչպիսիք են նախնական տաքացման ժամանակի, գագաթնակետային ջերմաստիճանի և սառեցման արագության օգտագործումը՝ առանց հիմքը վնասելու օպտիմալ միացման ձևավորումն ապահովելու համար։
Զոդման համաձուլվածքների տարածված կազմը ներառում է.
8. Փաթեթի սուբստրատ Արտադրություն
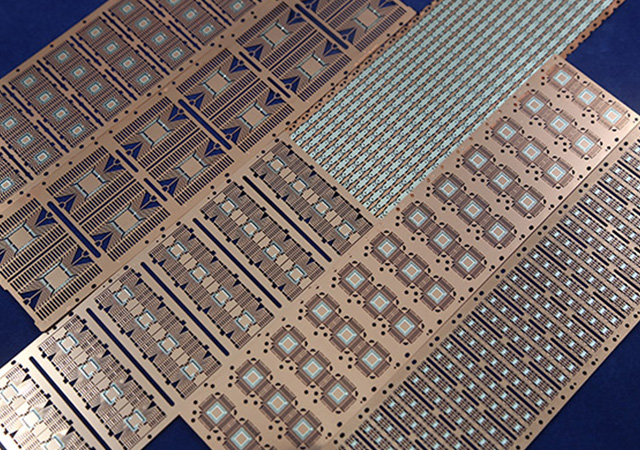
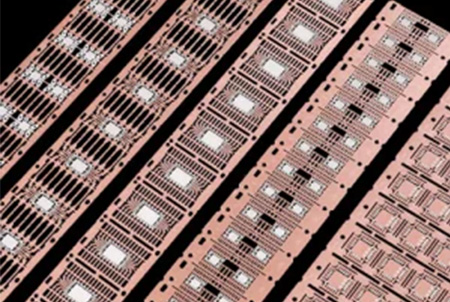
Հիմքն ինքնին կարևորագույն բաղադրիչ է, որը պահանջում է բարդ արտադրական գործընթացներ: Օրգանական հիմքերի դեպքում արտադրության հոսքը ներառում է.
BT խեժից/ապակուց միջուկից պատրաստված թիթեղի երկու կողմերում լամինացված է գերբարակ պղնձե փայլաթիթեղ (12–18 մկմ հաստությամբ):
Անցքերը փորվում և մետաղացվում են՝ ուղղահայաց միացումներ ապահովելու համար։
Նախշերը ստեղծվում են հիմքի երկու կողմերում՝ օգտագործելով ավանդական PCB տեխնիկան, ձևավորելով ուղեցույցի հետքեր, էլեկտրոդներ և գնդիկավոր ամրացման համար նախատեսված զոդման գոտիների զանգված։
Կիրառվում է զոդման դիմակ, որի նախշերը մերկացնում են էլեկտրոդի և զոդման հատվածները։
Բաց բարձիկների վրա քսվում է մակերեսային մշակում (օրինակ՝ նիկելապատում/ոսկեգույնացում)՝ եռակցման հնարավորությունը բարելավելու համար։
Առաջադեմ հիմքերի արտադրության մեթոդները լուծում են գերբարակ հիմքերի մշակման մարտահրավերը: Երկու չափազանց բարակ հիմքերը կրողի հակառակ կողմերում համատեղելով՝ արտադրության համար անհրաժեշտ կառուցվածքային հաստությունը մեծանում է, ինչը թույլ է տալիս ավանդական մշակման սարքավորումներին մշակել գերբարակ հիմքեր առանց մասնագիտացված սարքավորումների ներդրման:
9. Սինգլյացիա և վերջնական մշակում
ՍինգուլյացիաԱռանձին փաթեթները հիմքի վահանակից առանձնացնում է մեխանիկական սղոցման, լազերային կտրման կամ այլ ճշգրիտ մեթոդների միջոցով։
Մեկուսացումից հետո փաթեթները ենթարկվում են.
- Վերջնական տեսողական ստուգում. Ավտոմատացված օպտիկական ստուգումը հայտնաբերում է այնպիսի թերություններ, ինչպիսիք են անհամապատասխանությունը, եռակցման կամուրջները կամ ճաքերը։
- Էլեկտրական փորձարկում. Անընդհատության, մեկուսացման և ազդանշանի ամբողջականության ստուգում։
- Ռենտգենյան ստուգում. Թաքնված առանձնահատկությունների համար, ինչպիսիք են ֆլիպ-չիպային փաթեթների զոդման միացումները և զոդման գնդիկավոր միացումները։
- Բաց/կարճ փորձարկում. Էլեկտրական միացման անընդհատության ստուգում:
- Փաթեթավորում: Ավարտված փաթեթները փաթեթավորվում են տարաների մեջ՝ առաքման համար։
10. Փաթեթի տարբերակներ
PBGA-ն BGA է, որը պատրաստված է պլաստիկով և ունի 2, 4 կամ 6 շերտ BT հիմք՝ 0.8, 1.0 կամ 1.27 մմ և ավելի գնդային քայլով։ Այն ապահովում է QFP փաթեթների բարձր մուտքի/ելքի փոխարինում, երբ մուտքի/ելքի մակարդակը գերազանցում է QFP-256 սահմանափակումները՝ բարելավված էլեկտրական և ջերմային կատարողականությամբ՝ բազմաթիվ երթուղային շերտերի միջոցով։
PBGA-ն իդեալական է միկրոպրոցեսորների, թվային պրոտոկոլների (DSP), բարձր քորոցային ASIC-ների, դարպասների զանգվածների, հիշողության և համակարգչային չիփսեթների, ինչպես նաև դյուրակիր ծրագրերի համար, ներառյալ բջջային, անլար և նոութբուք համակարգիչները։
TFBGA/VFBGA-ները խոռոչավոր, մետաղալարով միացված, վերաձևավորված չիպային մասշտաբի փաթեթներ են, որոնք առաջարկում են փոքր ձևի գործակից և թեթև քաշ։ Այս փաթեթները օգտագործում են մատրիցային ձևաչափի ենթաշերտ՝ ընդհանուր ձևափոխման համակարգով, որը հարմար է տարբեր չափերի փաթեթների համար, ապահովելով արտադրական ճկունություն և կրճատելով շուկա դուրս գալու ժամանակը։
TFBGA/VFBGA-ն հարմար է հիշողության, անալոգային, Flash, ASIC, RF սարքերի և պարզ PLD-ների համար, որտեղ արժեքը և տարածքը կարևոր գործոններ են։
Բարձր հուսալիության և բարձր հաճախականության կիրառությունների համար կերամիկական հիմքերը ապահովում են գերազանց չափային կայունություն և ջերմային կատարողականություն: CBGA հիմքերը արտադրվում են բազմաշերտ կերամիկական համատեղ այրման գործընթացներով, սակայն բախվում են մարտահրավերների, այդ թվում՝ հիմքի, չիպի և տպատախտակի (PCB) միջև CTE անհամապատասխանության՝ CCGA կառուցվածքների կամ HITCE կերամիկական հիմքերի միջոցով լուծվող հիմնական ձախողման մեխանիզմի:
11. Որակի վերահսկողության նկատառումներ
Սուբստրատի փաթեթավորման ողջ հոսքի ընթացքում գործընթացի վերահսկողությունը կարևոր է բարձր բերքատվության և արտադրանքի հուսալիության հասնելու համար։
- Հիմքի հարթություն՝ Զոդման և ձուլման գործընթացներում անհրաժեշտ է վերահսկել ծռվածությունը:
- Պարտատոմսերի ամբողջականություն՝ Կանոնավոր ձգման և կտրման փորձարկումները ապահովում են մետաղալարերի միացման հուսալիությունը։
- Անբավարար լիցքավորման ծածկույթ. Ստուգումն ապահովում է չիպային ճեղքերի լիարժեք լրացումը։
- Զոդման գնդակի ամբողջականությունը՝ Ռենտգենյան ստուգումը հաստատում է զոդման միացման ճիշտ ձևավորումը։
- Մակերեսի կցման որակը՝ Առանց դատարկության սոսինձի կիրառումը կարևոր է ջերմային և մեխանիկական կատարողականի համար։
12. Եզրակացություն
Հիմքի վրա հիմնված փաթեթավորումը, մասնավորապես BGA կոնֆիգուրացիաները, ժամանակակից կիսահաղորդչային սարքերի համար ապահովում են բարդ և բազմակողմանի հավաքման հարթակ: Գործընթացի հոսքը՝ սկսած թիթեղների պատրաստումից մինչև մատրիցային միացում, միացում, ձուլում, զոդման գնդիկի ամրացում և վերջնական փորձարկում, առաջարկում է զգալի առավելություններ կապարային շրջանակի փաթեթների համեմատ, ներառյալ ավելի բարձր մուտքի/ելքի խտությունը, գերազանց էլեկտրական կատարողականությունը, բարելավված ջերմային կառավարումը և ավելի մեծ նախագծային ճկունությունը:
Զարգացող միտումներից են ավելի բարակ հիմքերի կիրառումը, ինչը հնարավոր է դարձել կրիչների մշակման առաջադեմ տեխնիկայի, մանր ճեղքերով պատիճավորման համար սեղմման ձուլման և շրջակա միջավայրի պահպանման համար կապար չպարունակող զոդման համաձուլվածքների կիրառման շնորհիվ: Քանի որ ինտեգրման խտությունը շարունակում է աճել, իսկ փաթեթավորման չափերը շարունակում են կրճատվել, հիմքերի փաթեթավորման տեխնոլոգիաները կշարունակեն զարգանալ՝ հաջորդ սերնդի կիսահաղորդչային կիրառությունների պահանջները բավարարելու համար: